Společnost Shandong Headpowder s více než 10‑letými zkušenostmi v oboru dodává kompletní služby systémů pneumatické dopravy a dmychadel a realizuje klíčové projekty manipulace s prášky po celé zemi.
Shandong HeadPowder Engineering Co., Ltd., powszechnie znany jako headpowder, specjalizuje się w rozwiązaniach inżynieryjnych dotyczących przetwarzania materiałów, szczególnie w dziedzinie systemów pneumatycznego przenoszenia. Skupiając się na wapnie wytartym – powszechnie używanym materiału przemysłowym – headpowder oferuje zaawansowane technologie przenoszenia, które zwiększają efektywność i niezawodność transportu materiału. Ten artykuł analizuje różnice między systemami przenoszenia ciśnienia dodatniego a ujemnego dla wapna wytartych, przedstawiając szczegółowe porównanie, aby pomóc operatorom przemysłowym wybrać najbardziej odpowiednią metodę do ich zastosowań.
Wapno wytarte, znane również jako gips parowy, jest powszechnym materiałem przemysłowym używanym w budownictwie, produkcji i innych branżach. Jego przetwarzanie wymaga specjalistycznego sprzętu ze względu na jego właściwości, takie jak generowanie pyłu i potrzeba kontrolowanego transportu. Systemy pneumatycznego przenoszenia są szeroko stosowane do transportu wapna wytartych, ponieważ oferują zalety, takie jak zmniejszenie ekspozycji na pył, poprawioną bezpieczeństwo i elastyczność w projektowaniu systemu. Jednak wybór między systemami ciśnienia dodatniego a ujemnego zależy od kilku czynników, w tym charakterystyk materiału, układu systemu i wymagań operacyjnych.
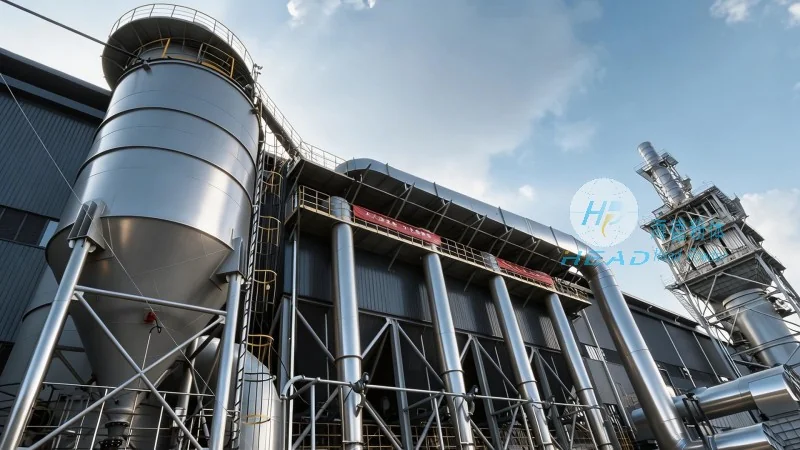
Systemy przenoszenia ciśnienia dodatniego działają poprzez wdmuchywanie powietrza lub gazu nośnika do materiału, aby przenosić go przez rurociąg. W tej metodzie ciśnienie powietrza jest wyższe niż ciśnienie otoczenia, tworząc środowisko ciśnienia dodatniego, które napędza materiał do przodu. Dla wapna wytartych, systemy ciśnienia dodatniego są często preferowane, gdy materiał musi być transportowany na duże odległości lub przez złożone sieci rurociągowe. Wysokie ciśnienie gwarantuje, że materiał jest całkowicie uniesiony i transportowany efektywnie, minimalizując blokady i zapewniając stałe przepływy.
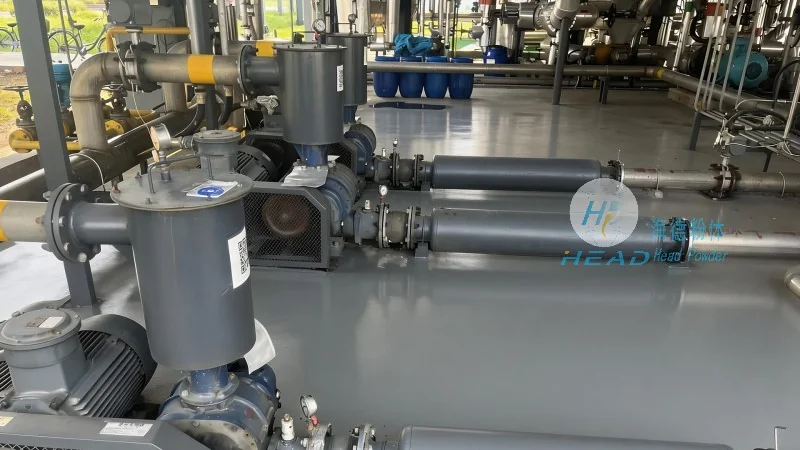
Główne elementy systemu ciśnienia dodatniego to wdmuchiwacz lub kompresor, zbiornik dostawczy materiału, linia przenoszenia i odbiorca. Wdmuchiwacz zapewnia niezbędne ciśnienie do przemieszania materiału, natomiast zbiornik dostawczy kontroluje przepływ materiału do systemu. Linia przenoszenia transportuje mieszaninę materiału i powietrza do odbiorcy, gdzie materiał oddziela się od powietrza. W przypadku kalcynowanego gipsu, projekt systemu musi uwzględniać pyłotwórną charakterystykę materiału i potencjalną tworzenie się zbitk, ponieważ te czynniki mogą wpływać na wydajność wdmuchiwacza i całego systemu. Systemy ciśnienia dodatniego marki headpowder są zaprojektowane tak, aby radzić sobie z tymi wyzwaniami, wykorzystując filtry wysokiej efektywności i specjalistyczne konstrukcje wdmuchiwaczy, aby utrzymać wydajność systemu i zmniejszyć koszty konserwacji.
Systemy przenoszenia ciśnienia ujemnego, znane również jako systemy wytwarzania pustki, działają poprzez stworzenie pustki w linii przenoszenia, aby przyciągnąć materiał z źródła do systemu. Ciśnienie powietrza wewnątrz linii jest niższe od ciśnienia otoczenia, co sprawia, że materiał i mieszanina powietrza przechodzą przez rurociąg. Taki sposób jest często używany przy krótszych odległościach lub gdy materiał musi być przenoszony z niższej wysokości na wyższą. Systemy ciśnienia ujemnego są szczególnie odpowiednie dla kalcynowanego gipsu, gdy materiał jest wytwarzany w stałym punkcie i trzeba go zebrać i przenieść do instytucji przetwórczej.
Główne elementy systemu ciśnienia ujemnego to pompa wytwarzania pustki, zbiornik dostawczy materiału, linia przenoszenia i odbiorca. Pompa wytwarzania pustki tworzy ciśnienie ujemne, a zbiornik dostawczy kontroluje przepływ materiału. Linia przenoszenia transportuje materiał i mieszaninę powietrza do odbiorcy, gdzie materiał oddziela się od powietrza. W przypadku kalcynowanego gipsu, systemy ciśnienia ujemnego są projektowane tak, aby radzić sobie z tworzeniem pyłu przez materiał i zapewnić, że pompa wytwarzania pustki może obsłużyć wymaganą ilość powietrza. Systemy ciśnienia ujemnego marki headpowder są wyposażone w zaawansowane technologie filtracji i pompy wytwarzania pustki, aby utrzymać wydajność i zminimalizować czasy nieobecności systemu.
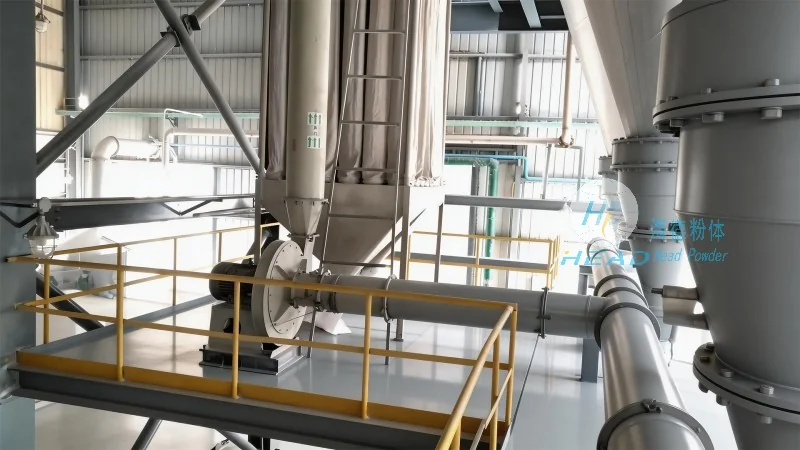
Gdy porównuje się systemy przenoszenia ciśnienia dodatniego i ujemnego dla wypieczonego gipsu, należy uwzględnić kilka czynników. Główna różnica polega na kierunku przepływu powietrza i różnicy ciśnienia. Systemy z ciśnieniem dodatnim wykorzystują zewnętrzne ciśnienie powietrza, aby pchnąć materiał, natomiast systemy z ciśnieniem ujemnym używają próżni, aby ciągnąć materiał. Ta różnica wpływa na zużycie energii systemu, ponieważ systemy z ciśnieniem dodatnim zazwyczaj wymagają większej mocy ze względu na wyższe ciśnienie potrzebne do przemieszania materiału. Z kolei systemy z ciśnieniem ujemnym mogą zużywać mniej energii, ale wymagają bardziej wytrzymałych pompy próżniowych, aby utrzymać niezbędny poziom próżni.
Kolejnym kluczowym czynnikiem są właściwości materiału. Wypieczona gipsa to drobny, pyłowy materiał, który może łatwo zacierać rury, jeśli nie jest prawidłowo obsługiwany. Systemy z ciśnieniem dodatnim zazwyczaj lepiej radzą sobie z obsługą drobnych proszków, ponieważ wysokie ciśnienie zapewnia, że materiał jest całkowicie uniesiony i transportowany bez zacierania rur. Systemy z ciśnieniem ujemnym, chociaż skuteczne dla niektórych materiałów, mogą być bardziej narażone na zacieranie rur ze względu na niższy prędkość powietrza i potencjalną akumulację pyłu w rurze. Systemy headpowder rozwiązują te problemy poprzez włączenie funkcji takich jak filtry pulsyzacyjno-gazowe i mechanizmy samoczyszczące, aby utrzymać wydajność systemu.

 Shandong Headpowder Engineering Co., Ltd.
 156-6277-7102(Manažer Zhang)
 0531-83386006
 Okres Zhangqiu, město Jinan, provincie Šan‑tung, Čína

Telefon
WeChatKonzultace
Nahoru