Společnost Shandong Headpowder s více než 10‑letými zkušenostmi v oboru dodává kompletní služby systémů pneumatické dopravy a dmychadel a realizuje klíčové projekty manipulace s prášky po celé zemi.
W przypadku pneumatycznego transportu proszku mikronizowanego, wybór odpowiedniej metody transportu jest kluczowy dla efektywności, bezpieczości i kosztów operacyjnych. Dwa główne podejścia dominują w branży: transport przy użyciu ciśnienia ujemnego i transport przy użyciu ciśnienia dodatkowego. Każda metoda ma swoje zalety i wady, które mogą znacząco wpłynąć na ogólne parametry systemu obsługi proszku. Ten artykuł przedstawia szczegółową porównanie tych dwóch technik, koncentrując się na ich zastosowaniach, charakterystykach operacyjnych i kluczowych kwestiach dla różnych sytuacji przemysłowych.
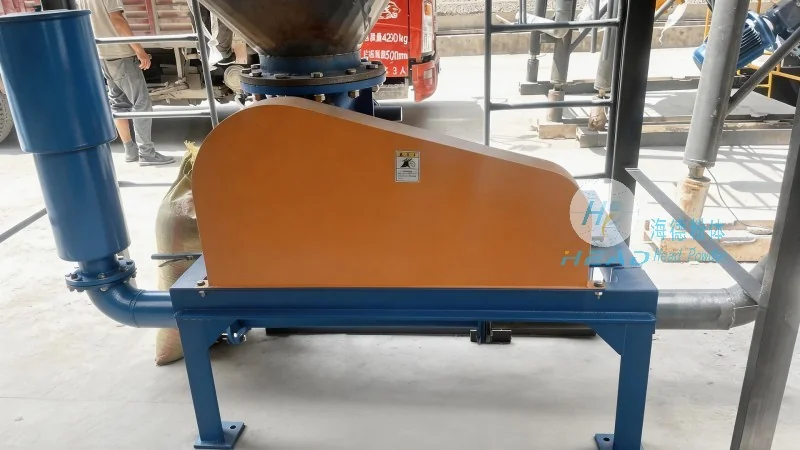
Transport przy użyciu ciśnienia ujemnego, znany również jako transport ssący, działa poprzez tworzenie wakuum przy wejściu materiału, aby wciągnąć proszek do systemu. System wykorzystuje wentylator lub sprężarkę do stworzenia niskiego ciśnienia, co pociąga proszek z źródła do linii transportowej. Ta metoda jest szczególnie skuteczna przy obsłudze proszku, który jest podatny na tworzenie pyłu lub wymaga zamkniętego systemu, aby zapobiec kontaminacji. Główną zaletą transportu przy użyciu ciśnienia ujemnego jest możliwość obsługi proszku o wysokiej zawartości wilgoci lub proszku wrażliwego na dostęp powietrza, ponieważ materiał jest wciągany do systemu, a nie wypychany. Ponadto, może być bardziej energooszczędna przy krótkich lub średnich odległościach, ponieważ wakuum zmniejsza potrzebę wysokiego ciśnienia powietrza. Jednak systemy ciśnienia ujemnego mogą napotkać problemy przy dużej ilości cząstek, ponieważ wakuum może spowodować zmniejszoną szybkość transportu i zwiększone ryzyko zablokowań. System wymaga również starannej konserwacji, aby zapobiec utracie pyłu i zapewnić spójny funkcjonowanie.
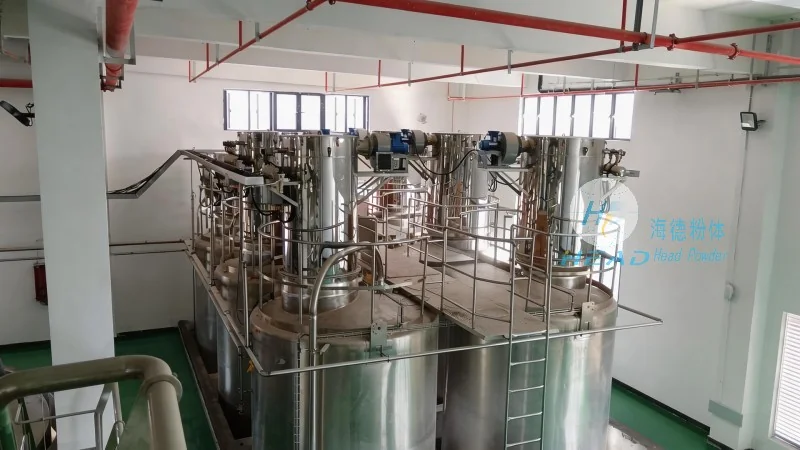
Przewóz ciśnieniowy, czyli przewóz pod ciśnieniem, polega na wdmuchiwaniu powietrza lub gazu nośnego do materiału, aby przepchnąć go przez linie transportowe. System wykorzystuje wentylator lub kompresor o wysokim ciśnieniu, aby uzyskać niezbędne ciśnienie, które zmusza proszek z źródła do wchodzenia do rury. Ta metoda jest idealna dla zastosowań wymagających wysokich szybkości przewodu, długich dystansów, lub gdy obraca się proszki twarde lub ciężkie. Główną zaletą przewodu pod ciśnieniem jest możliwość obsługi dużych ilości cząstek i długich dystansów przy minimalnym spadku ciśnienia. Pozwala również na lepszy kontrolę przepływu materiału, ponieważ ciśnienie może być dostosowane do specyficznych wymagań proszku. Jednak systemy przewodu pod ciśnieniem są generalnie bardziej energochłonne, szczególnie przy długich trasach transportowych, ponieważ wymagają wyższego ciśnienia powietrza, aby utrzymać przepływ. Ponadto mogą być mniej odpowiednie dla proszków wrażliwych na kontakt z powietrzem lub o wysokiej zawartości wilgoci, ponieważ przeciążone powietrze może prowadzić do degradacji lub skupiania się proszku. System wymaga również solidnego sprzętu, aby wytrzymać wyższe ciśnienia i potencjalną ściernię z materiałów twardych.
Kilka kluczowych czynników rozróżnia systemy przewodu z negatywnym i pozytywnym ciśnieniem. Jednym z najważniejszych jest kierunek przepływu powietrza i jego wpływ na materiał. W przypadku przewodu z negatywnym ciśnieniem powietrze jest pobierane do systemu, co może pomóc w utrzymaniu czystego środowiska, zapobiegając uciekaniu pyłu. Natomiast w przypadku przewodu pod ciśnieniem powietrze jest wypuszczane, co może wymagać dodatkowej filtracji, aby zapobiec kontaminacji pyłem w otoczeniu. Sprawczość energetyczna to kolejny kluczowy wskaźnik. Systemy z negatywnym ciśnieniem zazwyczaj zużywają mniej energii przy krótkich dystansach, ale mogą wymagać większej konserwacji, aby utrzymać wysoki ciśnienie waciku. Systemy przewodu pod ciśnieniem, choć bardziej energochłonne, oferują lepszą efektywność przy długich trasach transportowych ze względu na wyższe ciśnienie napędzające materiał. Zdolność obsługi materiału również się różni; przewód pod ciśnieniem może obsługiwać większe ilości i większe ilości cząstek, co czyni go odpowiednim do transportu dużych ilości materiału, natomiast przewód z negatywnym ciśnieniem jest często używany do mniejszych ilości lub gdy materiał jest bardziej delikatny.
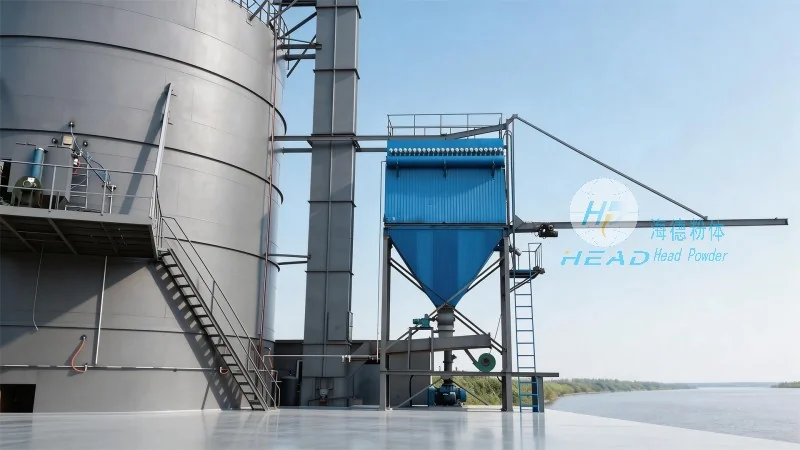
Wybór między przenoszeniem ciśnienia ujemnego a dodatniego zależy w dużej mierze od specyficznych właściwości mikronizowanego proszku, który jest przetwarzany. Dla proszków higroskopijnych lub wrażliwych na powietrze często preferuje się przenoszenie pod ciśnieniem ujemnym, aby zminimalizować kontakt z powietrzem i utrzymać jakość produktu. Z drugiej strony, dla ściernych lub ciężkich proszków mikronizowanych, które należy transportować na duże odległości, lepszym wyborem może być przenoszenie pod ciśnieniem dodatnim, ponieważ umożliwia obsługę większych obciążeń i ciśnienia. Projekt systemu również ma znaczenie; systemy pod ciśnieniem ujemnym zazwyczaj są prostsze pod względem instalacji i urządzeń, ale wymagają dokładnego zabezpieczenia, aby zapobiec wyciekom. Systemy pod ciśnieniem dodatnim, choć bardziej złożone, oferują większą elastyczność pod względem odległości transportu i zdolności nośnej. Ostatecznie decyzja powinna opierać się na dogłębnej analizie właściwości proszku, wymaganej odległości transportu oraz ograniczeń operacyjnych obiektu.

 Shandong Headpowder Engineering Co., Ltd.
 156-6277-7102(Manažer Zhang)
 0531-83386006
 Okres Zhangqiu, město Jinan, provincie Šan‑tung, Čína

Telefon
WeChatKonzultace
Nahoru